Postingan

Laser Beam Welding (LBW)
Gambar
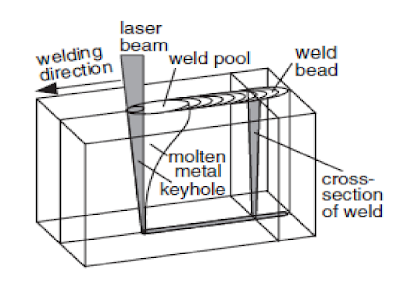
Laser beam welding (LBW) adalah proses pengelasan di mana penggabungan diperoleh dari energi yang terkonsentrasi tinggi, sorotan cahaya sederap difokuskan pada sambungan benda kerja. Istilah laser merupakan akronim dari light amplification by stimulated emission of radiation . Laser beam welding umumnya dioperasikan dengan gas pelindung untuk mencegah oksidasi. Gas pelindung yang digunakan contohnya adalah helium, argon, nitrogen, dan karbon dioksida. Pada LBW bahan tambah atau filler biasanya tidak diberikan.
Electron Beam Welding (EBW)

Gambar
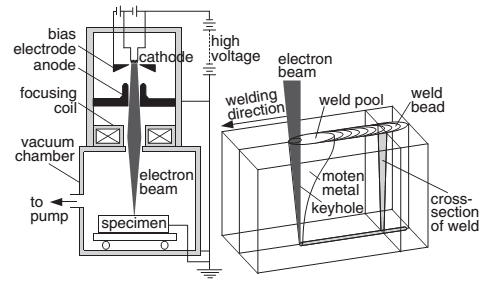
Electron beam welding adalah proses pengelasan di mana panas untuk mengelas dihasilkan dari electron berintensitas tinggi yang difokuskan dan diarahkan pada benda kerja. Electron beam gun bekerja pada tegangan tinggi untuk mengakselerasikan electron dan menggunakan arus beam yang rendah. Daya yang digunakan pada EBW tidak besar, tetapi memiliki kerapatan yang tinggi. Kerapatan tinggi tersebut diperoleh dari pemfokusan electron beam menjadi luasan sangat kecil pada permukaan benda kerja.

Ultrasonic Welding (USW)

Gambar
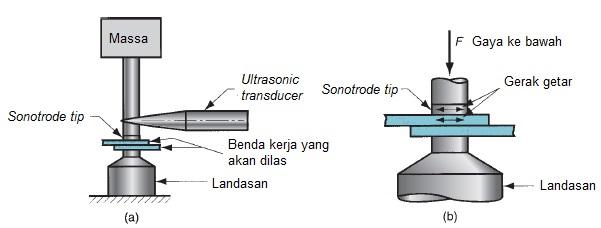
Ultrasonic welding (USW) adalah jenis pengelasan solid-state di mana dua benda kerja ditahan/dijepit bersamaan dan diberi getaran berfrekuensi ultrasonic supaya terjadi penggabungan. Gerak dari getaran melewati celah antara dua benda kerja yang dijepit secara lap joint. Hal tersebut mengakibatkan terjadinya kontak dan ikatan metalurgi yang kuat antara kedua permukaan benda kerja. Panas pada proses USW dihasilkan dari gesekan antar permukaan benda kerja dan deformasi plastis. Suhu panas tersebut berada di bawah titik cair benda kerja.

Friction Stir Welding (FSW)

Gambar
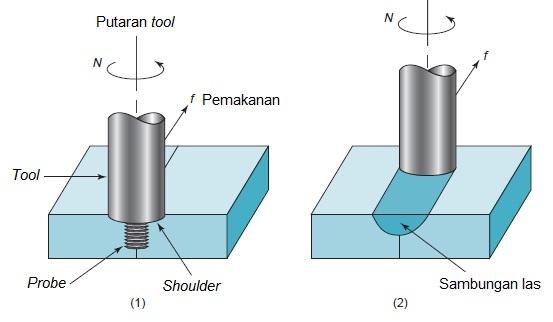
Friction stir welding (FSW) adalah proses pengelasan solid-state di mana sebuah tool yang berputar dimakankan sepanjang garis sambungan antara dua benda kerja. Tool yang berputar dan dimakankan pada garis sambungan tersebut menghasilkan panas serta secara mekanis menggerakkan (stirring; bentuk dasar: stir, sehingga diberi nama friction stir welding) logam untuk membentuk sambungan las. Perbedaan friction stir welding dengan friction welding adalah pada friction stir welding panas gesekan dihasilkan oleh tool tahan aus, sedangkan pada friction welding berasal dari benda kerja yang akan disambung itu sendiri.

Friction Welding (FRW)

Gambar
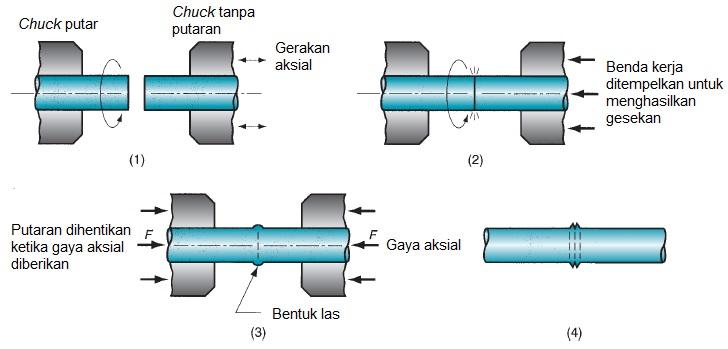
Friction welding adalah proses pengelasan solid-state di mana penggabungan diperoleh dari kombinasi panas akibat gesekan dan tekanan. Gesekan biasanya terjadi pada dua permukaan benda kerja yang berputar relatif satu dengan yang lain untuk meningkatkan suhu kedua permukaan benda kerja tersebut. Suhu yang dicapai biasanya berkisar antara suhu pengerjaan panas. Kedua benda kerja selanjutnya didekatkan dengan gaya yang pas untuk membentuk ikatan secara metalurgi.

Explosion Welding (EXW)

Gambar
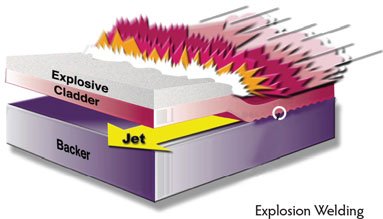
Explosion welding (EXW) adalah jenis pengelasan solid-state di mana terjadi penggabungan cepat pada dua permukaan logam yang disebabkan oleh energi ledakan bahan peledak. EXW tidak menggunakan bahan tambah (filler metal). Proses EXW tidak menggunakan panas dari luar. Pada proses ini, tidak ada difusi yang terjadi. Waktu penggabungan terlalu pendek untuk terjadi difusi. Ikatan yang terjadi pada EXW berupa ikatan secara metalurgi. Dalam banyak kasus, explosion welding juga dikombinasikan dengan sambungan mekanis yang dihasilkan dari permukaan benda kerja yang bergelombang.

Diffusion Welding (DFW)

Gambar
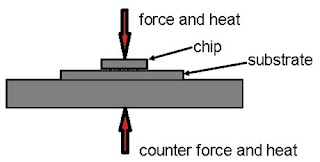
Diffusion welding (DFW) adalah proses pengelasan solid-state yang dihasilkan dari pemberian panas dan tekanan supaya terjadi difusi serta penggabungan. Proses tersebut biasanya dilakukan dengan atmosfer yang terkontrol dan waktu yang tepat untuk membiarkan difusi serta penggabungan terjadi. Temperatur yang digunakan sebaiknya di bawah titik cair dari logam benda kerja dan deformasi plastis yang terjadi pada permukaan benda kerja sebaiknya minimal. Mekanisme penggabungan pada diffusion welding terjadi dalam bentuk padat, di mana atom berpindah dan saling menyeberang di antara dua permukaan benda kerja yang saling kontak. Pengelasan ini terkadang menggunakan lapisan bahan tambah yang diletakkan di antara dua benda kerja yang akan disambung (seperti roti isi).